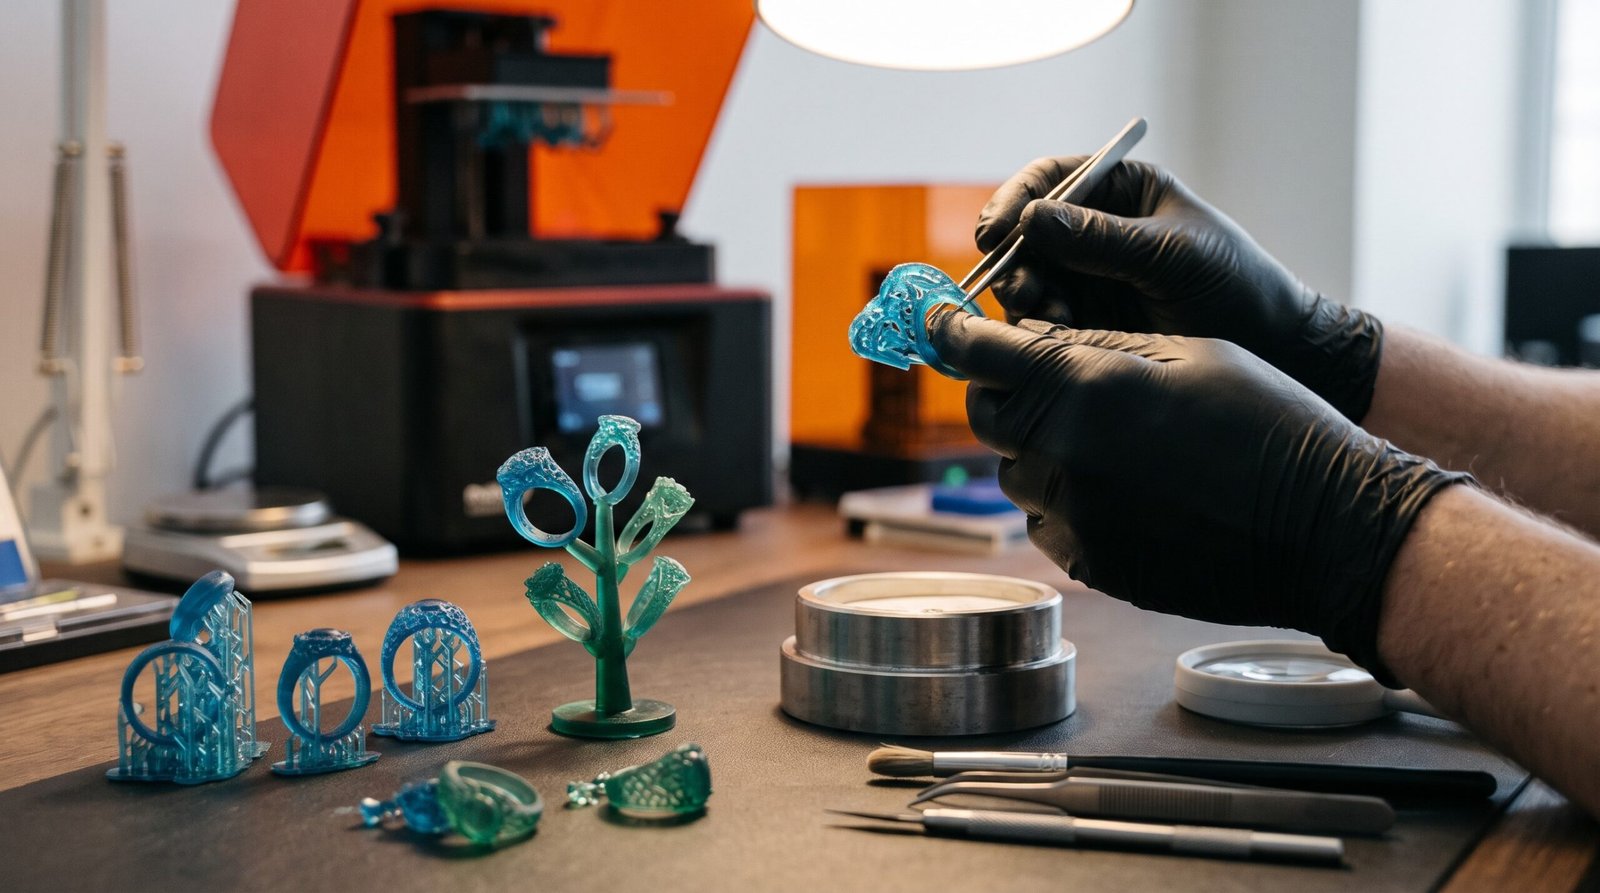
3D spausdinimas juvelyrikai leidžia skaitmeninį žiedo, pakabuko ar auskaro projektą paversti tiksliu gamybiniu modeliu. Ši technologija naudinga kuriant individualius papuošalus, sudėtingus ornamentus ir nedideles kolekcijas. Tačiau svarbu atskirti spausdintą modelį nuo galutinės liejimo formos. Dažniausiai spausdinamas išdeginamas modelis, aplink kurį suformuojama karščiui atspari forma. Kitas kelias yra spausdinti pagrindinį modelį daugkartinei vaško formavimo formai. Tinkamai pasirinktas procesas padeda suderinti kūrybinę laisvę, gamybos tikslumą ir praktišką darbo eigą.
Kaip spausdintas modelis tampa liejimo forma?
Precizinio liejimo metu spausdintas modelis su liečių kanalais įliejamas į specialią ugniai atsparią formavimo masę. Jai sukietėjus, modelis pašalinamas kontroliuojamu išdeginimu. Likusi ertmė atkartoja būsimo papuošalo geometriją ir užpildoma metalu. Atvėsus liejiniui, forma suardoma, liečių kanalai pašalinami, o paviršius apdorojamas. Įprasta plastikinė arba fotopolimerinė spausdinta forma nėra skirta tiesiogiai pilti išlydytą auksą ar sidabrą. Būtent medžiagų suderinamumas ir teisingas išdeginimas lemia, ar smulkios detalės bus atkurtos be defektų.
Kokį 3D spausdintuvą pasirinkti?
Juvelyriniams modeliams dažnai pasirenkami SLA, DLP arba MSLA technologijų derviniai spausdintuvai. Jie leidžia atkurti smulkias detales ir išgauti palyginti lygų paviršių. Tačiau vien mažas sluoksnio aukštis negarantuoja tikslaus rezultato. Svarbūs spausdintuvo kalibravimas, ekspozicija, dervos savybės ir modelio orientacija. FDM spausdintuvas gali tikti didesniems prototipams arba formavimo pagalbiniams elementams, tačiau smulkiai juvelyrikai jo sluoksnių pėdsakai dažnai reikalauja daugiau apdirbimo. Prieš investuojant į įrangą verta atsispausdinti bandomąjį modelį ir įvertinti realų paviršių bei matmenis.
Liejimui skirtos dervos pasirinkimas
Tiesioginiam preciziniam liejimui naudokite specialiai išdeginamiems modeliams skirtą dervą. Įprastos prototipavimo dervos gali palikti likučių arba plėsdamosi pažeisti formą. Liejimo dervos skiriasi vaško kiekiu, leistinu modelio storiu ir išdeginimo reikalavimais. Gamintojai siūlo skirtingas medžiagas ploniems filigraniniams elementams ir masyvesniems papuošalams. Patikrinkite suderinamumą su spausdintuvu, formavimo mase ir liejimo dirbtuvių procesu. Jei liejimą užsakysite kitur, medžiagą suderinkite iš anksto. Tai padės išvengti situacijos, kai kokybiškai atspausdintas modelis netinka pasirinktam gamybos metodui.
Papuošalo projektavimas ir matmenys
Projektuodami papuošalą įvertinkite sienelių storį, akmenų įtvirtinimus, jungtis ir būsimo poliravimo poveikį. Pernelyg plonos detalės gali neatlaikyti atramų pašalinimo arba neužsipildyti metalu. Matmenų korekcijos priklauso nuo spausdinimo, formavimo ir konkretaus lydinio susitraukimo, todėl universalaus kompensavimo procento nėra. Žiedo dydį bei akmenų lizdus patikrinkite bandomaisiais modeliais. Skaitmeninis failas turi būti vientisas, be netyčinių skylių ir persidengiančių paviršių. Tuščiaviduriuose modeliuose būtina numatyti neužkietėjusios dervos pašalinimą, o konstrukciją suderinti su liejimo specialistu.
Orientacija, atramos ir paviršiaus kokybė
Modelį spausdinimo platformoje orientuokite taip, kad atramos kuo mažiau pažeistų matomus paviršius. Jų kontaktus geriau numatyti vietose, kurias vėliau lengva apdoroti. Atramų turi pakakti, kad detalė nejudėtų ir nesideformuotų, tačiau pernelyg masyvūs kontaktai palieka ryškius pėdsakus. Venkite uždarų ertmių, kuriose kaupiasi derva. Po spausdinimo apžiūrėkite ornamentus, briaunas ir akmenų lizdus. Formavimo masė atkartoja modelio paviršių, todėl nepašalinti atramų pėdsakai ir sluoksnių nelygumai gali persikelti į metalinį liejinį.
Plovimas ir modelio paruošimas
Spaudinį plaukite pagal konkrečios dervos instrukciją, naudodami nurodytą tirpiklį ir trukmę. Per ilgas mirkymas gali pakenkti detalėms, o nepakankamas plovimas palieka dervos likučių. Prieš formavimą modelį kruopščiai išdžiovinkite. Papildomas kietinimas ultravioletine šviesa priklauso nuo medžiagos: jo režimo negalima automatiškai perkelti iš įprastos dervos. Atramas pašalinkite atsargiai ir patikrinkite geometriją. Dirbkite su tinkamomis pirštinėmis, akių apsauga bei vėdinimu. Neužkietėjusios dervos ir užteršto tirpiklio nepilkite į kanalizaciją; atliekas tvarkykite pagal saugos duomenų lapą.
Formavimas, išdeginimas ir liejimas
Liečių kanalų išdėstymas turi užtikrinti metalo patekimą ir liejinio maitinimą jam stingstant. Formavimo masę maišykite tiksliai pagal gamintojo proporcijas, o oro burbuliukus šalinkite numatytu būdu. Išdeginimo temperatūras, kaitinimo greitį ir išlaikymo laiką derinkite prie dervos, formos dydžio bei formavimo masės. Naudokite specialią krosnį su tinkamu išmetamųjų dujų šalinimu, o ne buitinę orkaitę. Liejimas reikalauja profesionalios įrangos ir apsaugos nuo karščio. Pradedantiesiems praktiška patiems projektuoti bei spausdinti, o liejimą patikėti patyrusioms dirbtuvėms.
Daugkartinės formos ir gamybos kontrolė
Serijinei gamybai spausdintas pagrindinis modelis gali būti naudojamas silikoninei arba guminei formai gaminti. Joje formuojami vaško modeliai, kurie vėliau naudojami preciziniam liejimui. Patikrinkite silikono suderinamumą su spaudiniu, nes kai kurios dervos trukdo jo kietėjimui. Karštam vulkanizavimui reikia tinkamai atsparios medžiagos. Prieš gamindami kolekciją išliekite vieną bandomąjį papuošalą. Užrašykite spausdinimo, plovimo ir išdeginimo parametrus. Nuosekli kontrolė leidžia sumažinti broką, tiksliau planuoti savikainą ir pakartoti sėkmingą rezultatą.
Naudingos nuorodos: